


Máy soi X-ray chỉ thực sự có giá trị khi có thể vận hành ổn định vào đúng thời điểm doanh nghiệp cần. Một dây băng bị lệch, rách hoặc trượt tưởng như là lỗi cơ khí nhỏ, nhưng nếu xử lý không đúng, thiết bị có thể phải dừng nhiều lần, băng mới nhanh chóng hư hỏng và trách nhiệm bị chia nhỏ giữa nhà cung cấp vật tư với đơn vị sửa chữa.
Đối với người quản lý nhà máy, IT, kỹ thuật, mua hàng hoặc HSE, câu hỏi quan trọng không chỉ là:
“Thay một dây băng hết bao nhiêu tiền?”
Câu hỏi đúng hơn phải là:
- Vì sao băng cũ bị hỏng?
- Phương án mới có xử lý được nguyên nhân đó không?
- Máy cần dừng trong bao lâu?
- Có phải tháo rời nhiều bộ phận không?
- Vật tư có phù hợp với đúng model và tải trọng không?
- Sau khi thay, nhà thầu kiểm tra và chịu trách nhiệm đến đâu?
CDS VINA tiếp nhận hạng mục sửa chữa băng tải máy soi X-ray theo hướng xử lý trọn vẹn: kiểm tra nguyên nhân, xác định vật tư, lựa chọn phương pháp nối, thi công, căn chỉnh và chạy thử tại thiết bị.
Với những loại băng có cấu tạo phù hợp, CDS VINA có thể gia công mối nối và ép nhiệt trực tiếp tại máy. Phương án này giúp hạn chế sử dụng khóa nối cơ khí, giảm mức độ tháo rời thiết bị và tạo bề mặt vận chuyển liền hơn sau khi hoàn thiện.
Nếu máy đang bị lệch băng, rách mép, trượt hoặc dừng khi có tải, quý khách có thể gửi hãng, model và video 30–60 giây cho CDS VINA. Chúng tôi sẽ đánh giá dữ liệu ban đầu trước khi đề xuất khảo sát hoặc báo giá.
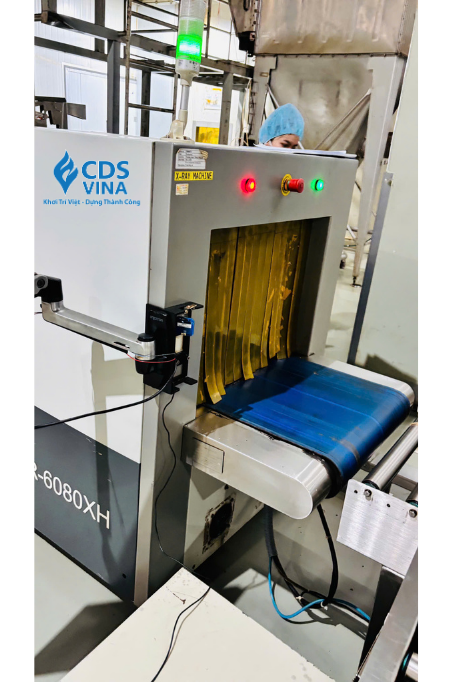

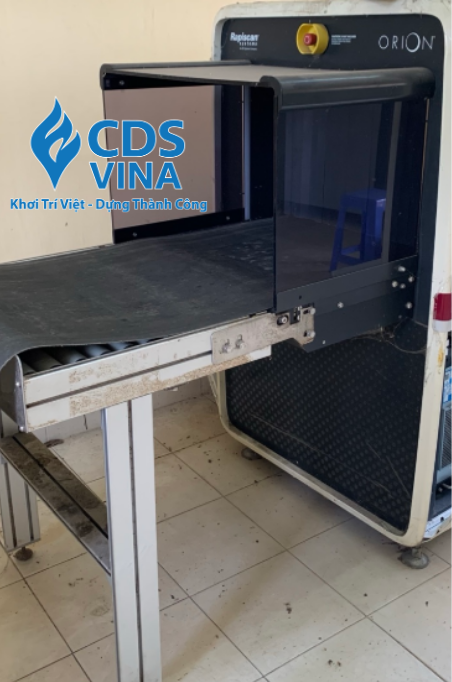
Ảnh băng tải máy soi bị mòn rách (Ảnh do CDS Vina thực hiện)
LIÊN HỆ HOTLINE ĐỂ ĐƯỢC TƯ VẤN
VỀ THÔNG TIN SẢN PHẨM:
0931 455 599
Những dấu hiệu không nên tiếp tục xử lý bằng cách tăng chỉnh
Trong giai đoạn đầu, băng tải thường chưa dừng hẳn. Người vận hành có thể phải chỉnh lại băng, tăng lực căng hoặc cho máy chạy không tải một thời gian mới hoạt động được.
Những biện pháp đó có thể giúp máy chạy tạm thời, nhưng không giải quyết được nguyên nhân nếu vấn đề nằm ở rulô, bạc đạn, trục hoặc bộ truyền.
Thiết bị nên được kiểm tra khi có một trong các biểu hiện:
- Băng liên tục dịch sang một phía.
- Mép băng cọ vào khung và bắt đầu bị tưa.
- Băng trượt trong khi động cơ vẫn quay.
- Băng chỉ chạy ổn định khi không có kiện.
- Bề mặt xuất hiện vết nứt, rách hoặc tách lớp.
- Mối nối cũ bong, nổi gờ hoặc phát tiếng khi đi qua rulô.
- Băng rung, giật hoặc thay đổi tốc độ bất thường.
- Rulô hoặc bạc đạn phát tiếng kêu.
- Động cơ, trục hoặc bạc đạn nóng hơn bình thường.
- Kiện hàng mắc tại cửa vào hoặc cửa ra.
- Máy dừng giữa quá trình soi.
- Cảm biến nhận kiện không ổn định.
Nếu băng đang lệch rõ, phát nhiệt hoặc trượt khi mang tải, việc tiếp tục vận hành có thể làm tăng phạm vi hư hỏng. Khi đó, chi phí không còn giới hạn ở dây băng mà có thể phát sinh thêm rulô, bạc đạn, trục hoặc động cơ.
Vì sao một dây băng mới vẫn có thể tiếp tục chạy lệch?
Trong nhiều trường hợp, dây băng là bộ phận hư hỏng được nhìn thấy rõ nhất, nhưng không phải là nguyên nhân ban đầu.
Một hệ thống băng tải còn phụ thuộc vào:
- Độ song song của rulô.
- Tình trạng trục và bạc đạn.
- Độ căng giữa hai bên.
- Bề mặt rulô chủ động.
- Động cơ và hộp số.
- Cơ cấu truyền động.
- Khung và thanh dẫn hướng.
- Cảm biến phát hiện kiện hàng.
- Kích thước và cấu tạo mối nối.
- Loại tải thực tế đi qua máy.
Nếu rulô không song song, băng mới vẫn dịch về một bên. Nếu bạc đạn đang kẹt, việc tăng lực căng có thể làm động cơ chịu tải lớn hơn. Nếu bộ truyền bị trượt, thay riêng dây băng không giải quyết được hiện tượng máy dừng khi có kiện.
CDS VINA vì vậy không mặc định báo thay băng ngay khi nhận được hình ảnh. Video giúp nhận diện sơ bộ biểu hiện, nhưng quyết định cuối cùng có thể cần kiểm tra trực tiếp tại máy.
Nhà thầu cần xử lý điều gì ngoài việc cung cấp băng?
Một nhà cung cấp vật tư có thể đo kích thước và giao một vòng băng mới. Nhưng người chịu trách nhiệm vận hành cần nhiều hơn thế.
Nhà thầu phải xác định được:
- Nguyên nhân làm băng cũ hư hỏng.
- Tình trạng của rulô, bạc đạn và động cơ.
- Khả năng tiếp tục sử dụng các bộ phận hiện hữu.
- Loại băng phù hợp với tải trọng và kết cấu máy.
- Phương pháp nối phù hợp.
- Điều kiện tháo lắp tại hiện trường.
- Tiêu chí chạy thử và nghiệm thu.
- Phạm vi trách nhiệm nếu băng tiếp tục lệch sau sửa chữa.
CDS VINA tiếp cận hạng mục này theo một chuỗi thống nhất:
Khảo sát → Chẩn đoán → Khóa thông số → Chọn phương pháp nối → Thi công → Căn chỉnh → Chạy thử → Bàn giao
Khách hàng không phải tự đứng giữa nhà cung cấp băng, đơn vị gia công và đội sửa chữa để xác định lỗi thuộc về bên nào.
LIÊN HỆ HOTLINE ĐỂ ĐƯỢC TƯ VẤN
VỀ THÔNG TIN SẢN PHẨM:
0931 455 599
Phương pháp ép nhiệt tại máy của CDS VINA
Tùy thiết kế máy và loại băng, một vòng băng hoàn thiện có thể yêu cầu tháo nhiều bộ phận mới đưa vào được đúng hành trình. Điều này làm tăng thời gian dừng máy và phạm vi tháo lắp.
Với vật liệu băng phù hợp, CDS VINA có thể đưa băng vào đúng hành trình trước, sau đó gia công hai đầu và ép nhiệt trực tiếp tại máy.
Quá trình này gồm nhiều công đoạn hơn việc đặt băng vào máy ép:
- Xác định đúng chiều và hành trình băng.
- Kiểm tra rulô, bạc đạn và cơ cấu tăng chỉnh.
- Luồn băng qua thiết bị.
- Đánh dấu tâm và chiều chạy.
- Gia công hai đầu theo hình dạng mối nối.
- Làm sạch và căn thẳng vùng ghép.
- Thiết lập nhiệt độ, áp lực và thời gian theo loại băng.
- Thực hiện chu trình ép.
- Làm nguội có kiểm soát.
- Kiểm tra bề mặt, độ thẳng và chiều dày mối nối.
- Căn chỉnh độ căng.
- Chạy thử không tải và có tải.
Khi được thực hiện đúng, mối nối ép nhiệt có thể mang lại:
- Bề mặt vận chuyển liền hơn.
- Hạn chế gờ cơ khí.
- Không sử dụng khóa kim loại hoặc khóa nhựa nổi trên mặt băng.
- Chuyển động qua rulô êm hơn.
- Giảm mức độ tháo rời thiết bị trong những trường hợp phù hợp.
- Có thể căn chỉnh và kiểm tra ngay tại hiện trường.
Điểm quan trọng là ép nhiệt không áp dụng cho mọi loại băng. Vật liệu, cấu tạo lớp chịu lực, bề dày, hình dạng mối nối và thông số ép phải tương thích.
CDS VINA không chọn ép nhiệt chỉ để tạo khác biệt về hình thức. Phương pháp này chỉ được đề xuất khi phù hợp về kỹ thuật và điều kiện thi công.


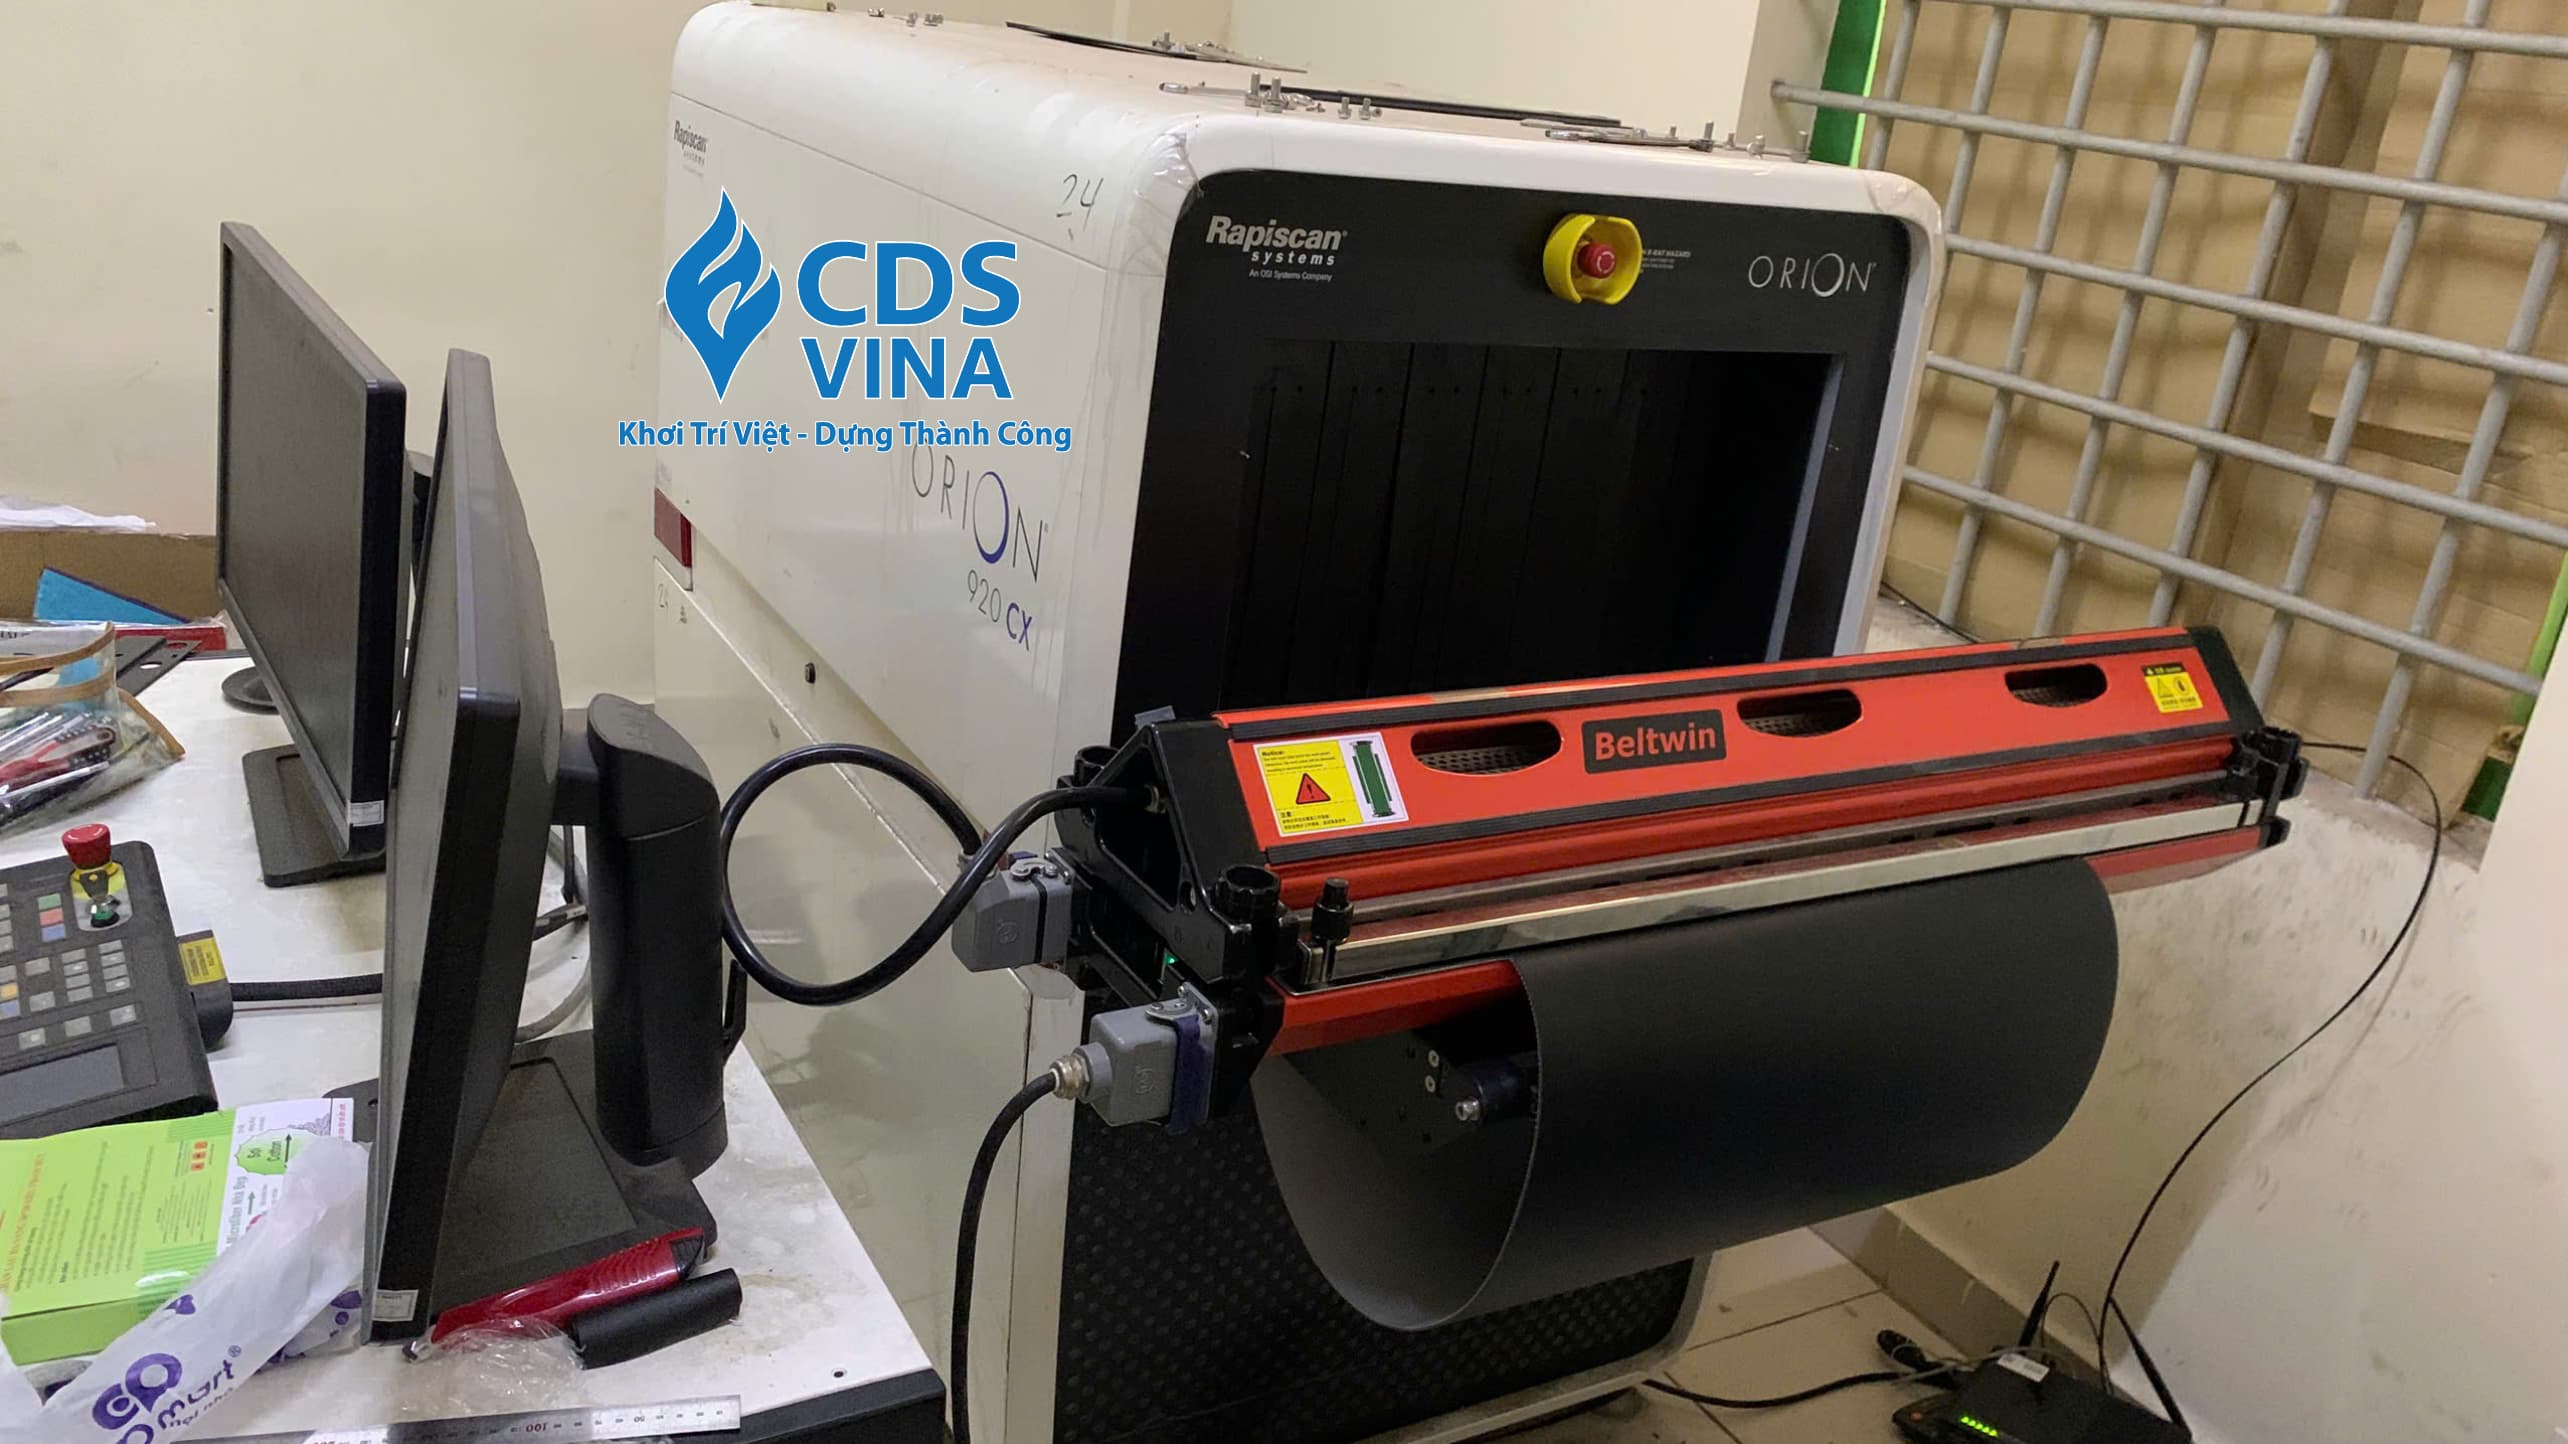
Ảnh kỹ thuật CDS Vina thực hiện gia công thay băng tải phương pháp ép nhiệt tại máy (Ảnh CDS Vina thực hiện)
Những phương pháp nối băng thường gặp
Tùy cấu tạo máy, băng có thể được xử lý bằng một trong các phương pháp sau:
Băng vòng liền gia công sẵn
Băng được sản xuất thành vòng kín rồi lắp vào máy. Bề mặt tương đối liên tục nhưng có thể phải tháo nhiều bộ phận để đưa băng vào.
Nối răng lược và ép nhiệt
Hai đầu băng được gia công thành răng nối, căn thẳng và ép bằng nhiệt. Đây là phương án CDS VINA ưu tiên xem xét khi vật liệu và hiện trường phù hợp.
Nối vát bằng keo kết hợp ép
Hai đầu băng được vát, xử lý bề mặt và liên kết bằng hệ keo phù hợp. Chất lượng phụ thuộc đáng kể vào vật liệu, việc chuẩn bị và điều kiện thi công.
Nối nguội bằng keo
Phương pháp này không cần chu trình ép nhiệt đầy đủ nhưng chịu ảnh hưởng của độ sạch, độ ẩm, loại keo và thời gian đóng rắn.
Khóa cơ khí kim loại hoặc khóa nhựa
Ưu điểm là thay nhanh và dễ tháo lắp. Tuy nhiên, khóa tạo ra một vùng nối có đặc tính khác với phần băng còn lại và có thể hình thành gờ khi đi qua rulô.
Khóa nhựa không phải luôn là phương án không tốt. Nó phù hợp khi loại băng và thiết bị được thiết kế cho phương pháp đó. CDS VINA không lựa chọn chỉ vì thi công nhanh hơn.
Vá tạm vị trí rách
Vá chỉ xử lý phần nhìn thấy. Nếu rulô lệch, bạc đạn kẹt hoặc băng đã lão hóa, vùng vá vẫn có thể tiếp tục hư hỏng. Đây không phải phương án thay thế mặc định.
Băng thay thế cần được xác định theo model và điều kiện vận hành
Hai dây băng cùng chiều rộng chưa chắc có thể thay thế cho nhau.
Trước khi gia công, cần xác định:
- Chiều dài hoàn thiện.
- Chiều rộng và bề dày.
- Vật liệu bề mặt.
- Số lớp chịu lực.
- Độ mềm và khả năng uốn.
- Hệ số ma sát.
- Khả năng chịu tải.
- Đường kính rulô phù hợp.
- Khả năng chạy hai chiều.
- Cấu tạo mối nối.
- Loại hành lý hoặc kiện hàng thực tế.
Các model máy soi có tải trọng và tốc độ khác nhau. Gilardoni FEP ME 536 công bố tốc độ băng 0,2 m/s và tải trọng hành lý tối đa 165 kg; Smiths Detection SDX 100100 LC có tải băng 200 kg; Rapiscan Orion 926DX có thể được cấu hình ở nhiều mức tốc độ. Vì vậy, không nên sử dụng một cấu hình băng chung cho nhiều máy chỉ vì kích thước hầm tương tự.
Nếu không còn mã vật tư hoặc tài liệu hãng, CDS VINA sẽ cần kiểm tra mẫu hiện hữu và ghi rõ cơ sở lựa chọn trong phương án kỹ thuật.
Quy trình làm việc với CDS VINA
Bước 1: Đánh giá sơ bộ
Khách hàng gửi:
- Hãng và model.
- Ảnh nhãn thiết bị.
- Ảnh toàn bộ băng tải.
- Ảnh hai mép và vị trí hư hỏng.
- Video chạy tiến và chạy lùi.
- Video thời điểm lỗi xuất hiện.
- Kích thước và khối lượng kiện thường sử dụng.
- Địa điểm lắp đặt.
- Thời gian cần đưa máy trở lại vận hành.
CDS VINA xác định phần có thể đánh giá từ xa và nội dung cần khảo sát trực tiếp.
Bước 2: Khảo sát thiết bị
Kỹ thuật viên kiểm tra dây băng, rulô, bạc đạn, động cơ, bộ truyền, cảm biến và cơ cấu tăng chỉnh.
Mục tiêu là xác định máy:
- Chỉ cần vệ sinh và căn chỉnh.
- Cần sửa cơ khí.
- Cần thay dây băng.
- Hay cần xử lý đồng thời nhiều hạng mục.
Bước 3: Khóa phương án và phạm vi trách nhiệm
Báo giá cần thể hiện:
- Vật tư hoặc cơ sở lựa chọn vật tư.
- Phương pháp nối.
- Hạng mục cơ khí liên quan.
- Phạm vi tháo lắp.
- Điều kiện thi công.
- Nội dung chạy thử.
- Điều kiện phát sinh.
- Hồ sơ bàn giao.
Điều này giúp bộ phận kỹ thuật, mua hàng và Ban giám đốc cùng đánh giá trên một phạm vi thống nhất, thay vì so sánh những báo giá không tương đương.
Bước 4: Thi công có kiểm soát
Thiết bị được dừng và cô lập nguồn trước khi can thiệp. Tùy phương án, kỹ thuật viên tiến hành căn chỉnh, sửa cơ khí, thay băng hoặc ép nhiệt tại máy.
Thông số nhiệt độ, áp lực và thời gian không được dùng chung cho mọi loại băng.
Bước 5: Chạy thử và bàn giao
Băng được chạy không tải trước, sau đó thử với kiện mẫu có tải trọng kiểm soát.
Kết quả cần được kiểm tra trên các nội dung:
- Độ ổn định theo phương ngang.
- Hoạt động của mối nối khi qua rulô.
- Hiện tượng trượt.
- Tiếng ồn và rung.
- Nhiệt độ bất thường.
- Chiều tiến và lùi.
- Cảm biến kiện hàng.
- Dừng thông thường và dừng khẩn cấp.
Nếu băng vẫn lệch, trượt, rung hoặc phát nhiệt bất thường, thiết bị chưa được xem là hoàn thành.
Điều người ra quyết định thực sự cần nhận được
Một nhà thầu phù hợp không chỉ bàn giao dây băng mới. Kết quả khách hàng cần nhận được là:
- Nguyên nhân được xác định trong phạm vi có thể kiểm tra.
- Phương án được giải thích rõ.
- Vật tư có cơ sở lựa chọn.
- Phương pháp nối phù hợp với thiết bị.
- Thời gian dừng máy được chủ động.
- Phạm vi phát sinh được kiểm soát.
- Máy được căn chỉnh và chạy thử.
- Kết quả được ghi nhận để nghiệm thu.
- Có một đầu mối chịu trách nhiệm xuyên suốt.
Đây cũng là lý do không nên lựa chọn nhà thầu chỉ dựa trên đơn giá của tấm băng. Chênh lệch giá ban đầu có thể nhỏ hơn nhiều so với chi phí dừng máy, tháo lắp lại hoặc thay băng lần thứ hai.
CDS VINA cung cấp giải pháp kỹ thuật dựa trên hiện trạng thực tế, không mặc định thay linh kiện khi chưa kiểm tra và không dùng một phương án chung cho mọi model.
Những câu hỏi thường gặp
Băng chạy lệch có bắt buộc phải thay không?
Không. Nếu vật liệu băng còn tốt và nguyên nhân nằm ở rulô, bạc đạn hoặc lực căng, có thể xử lý phần cơ khí trước.
Ép nhiệt có tốt hơn khóa nhựa không?
Với băng phù hợp, ép nhiệt có lợi thế về bề mặt liên tục và hạn chế gờ cơ khí. Khóa nhựa có lợi thế về tốc độ tháo lắp. Lựa chọn phải căn cứ vào đúng loại băng và kết cấu máy.
Có thể ép nhiệt trực tiếp tại máy không?
Có thể khi đủ không gian, nguồn điện, điều kiện an toàn và vật liệu băng phù hợp. Phương án phải được xác định trước khi thi công.
Chỉ gửi video có thể báo giá ngay không?
Video giúp đánh giá sơ bộ. Nếu lỗi liên quan đến rulô, bạc đạn, động cơ hoặc khung căn chỉnh, CDS VINA có thể cần khảo sát trực tiếp trước khi chốt phạm vi.
CDS VINA có xử lý máy Smiths, Rapiscan hoặc Gilardoni không?
CDS VINA tiếp nhận đánh giá theo từng hãng, model, hiện trạng và khả năng cung ứng vật tư. Việc nêu tên hãng không đồng nghĩa CDS VINA là đại diện chính thức hoặc có sẵn vật tư cho mọi model.
Gửi hiện trạng để CDS VINA đánh giá
Nếu quý khách đang chịu trách nhiệm về một máy soi X-ray có băng tải bị lệch, rách, trượt hoặc dừng bất thường, hãy gửi:
- Hãng và model máy.
- Ảnh nhãn thiết bị.
- Ảnh tổng thể băng tải.
- Ảnh vị trí hư hỏng.
- Video 30–60 giây khi băng chạy tiến và lùi.
- Khối lượng kiện thường sử dụng.
- Địa điểm lắp đặt.
- Thời gian dự kiến cần khôi phục vận hành.
Hotline: 0931 455 599
Email: director@cdsvina.vn
Liên hệ: https://cdsvina.vn/lien-he
LIÊN HỆ HOTLINE ĐỂ ĐƯỢC TƯ VẤN
VỀ THÔNG TIN SẢN PHẨM:
0931 455 599
CDS VINA sẽ kiểm tra dữ liệu ban đầu, xác định thông tin còn thiếu và đề xuất bước xử lý phù hợp. Phương án cuối cùng phụ thuộc model, nguyên nhân hư hỏng và điều kiện thi công thực tế.


